随着国内矿山、砂石行业环保监管趋严,尾矿泥浆的合规处理成为不少企业的核心刚需。传统尾矿直排不仅会造成细砂等有价物料流失,还可能面临环保处罚,尾矿脱水筛作为固液分离的核心设备,近期成为行业采购的热门品类。本次测评从实际作业场景出发,拆解不同设备的性能差异,给用户采购提供参考。
核心功能验证:尾矿脱水筛的实际应用价值
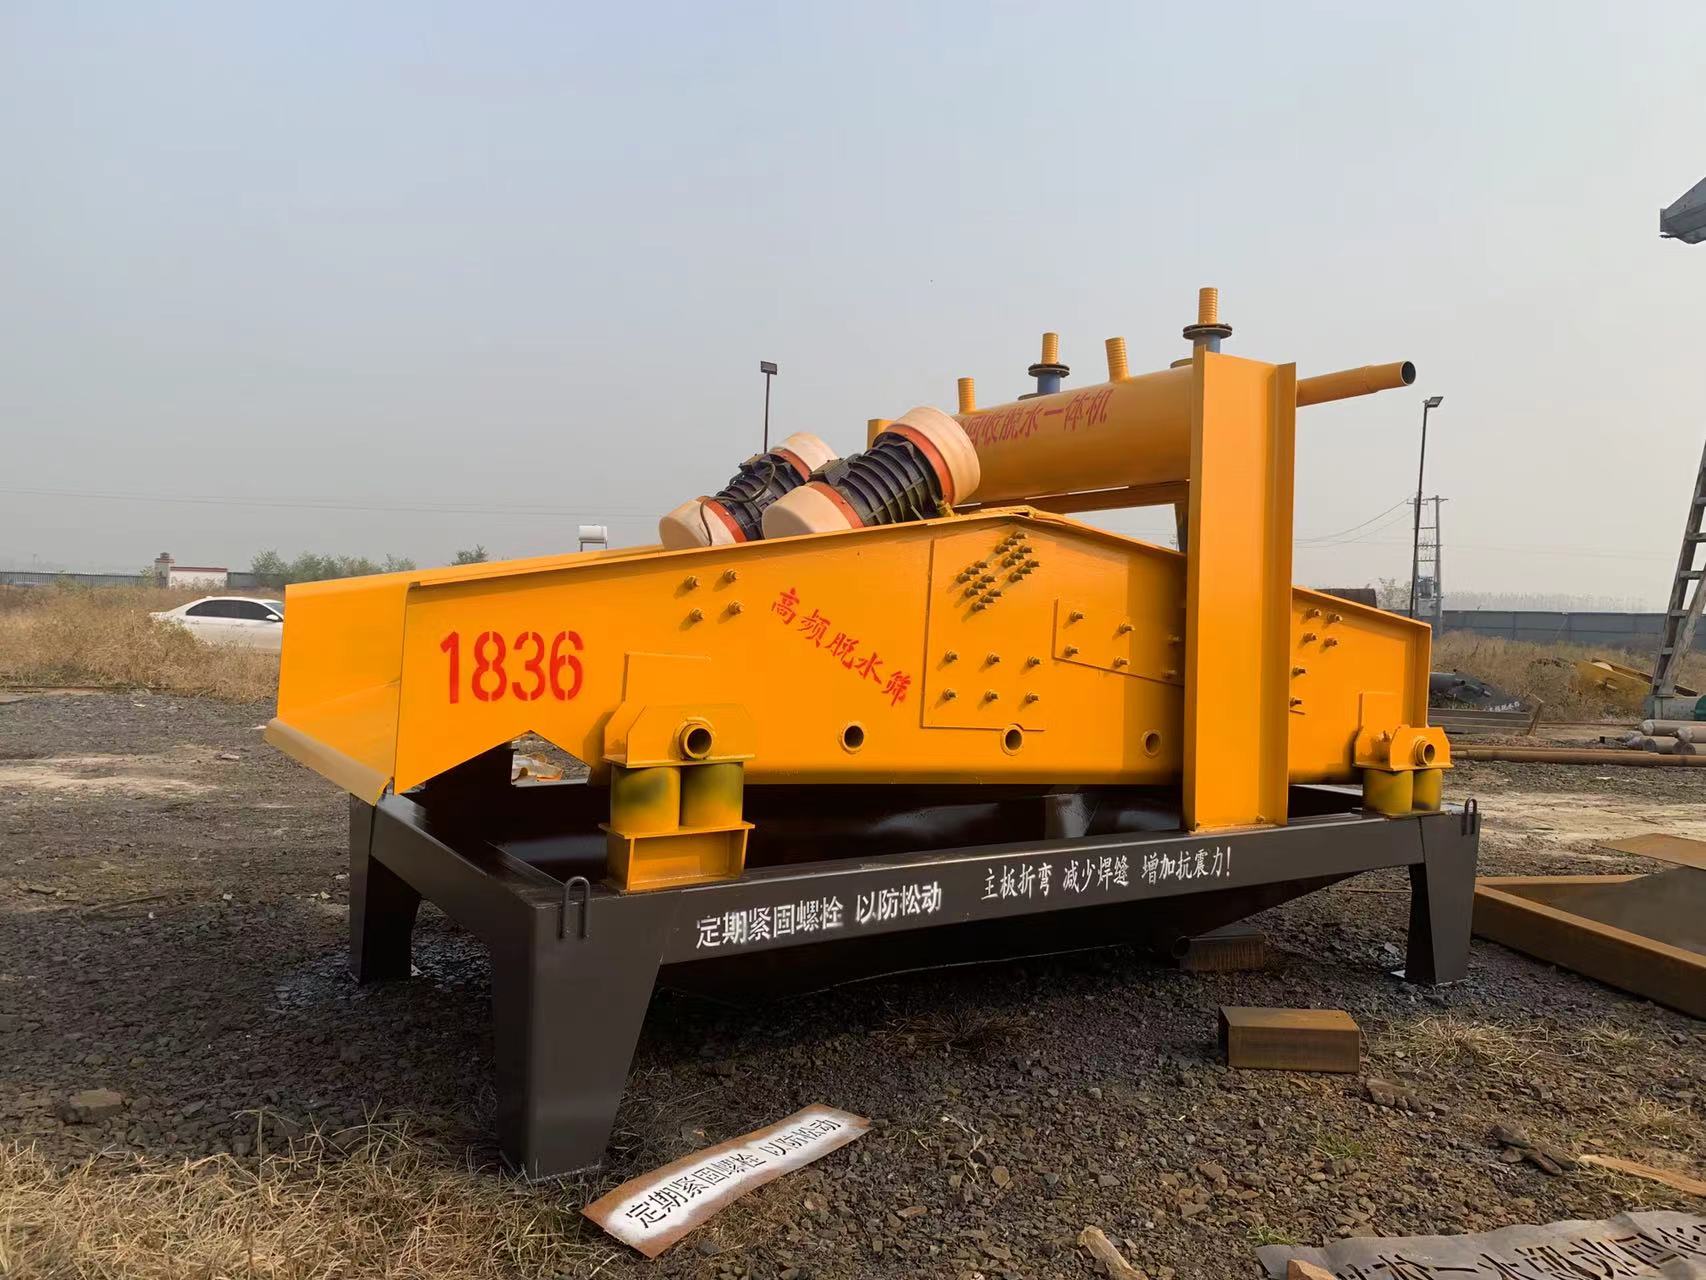
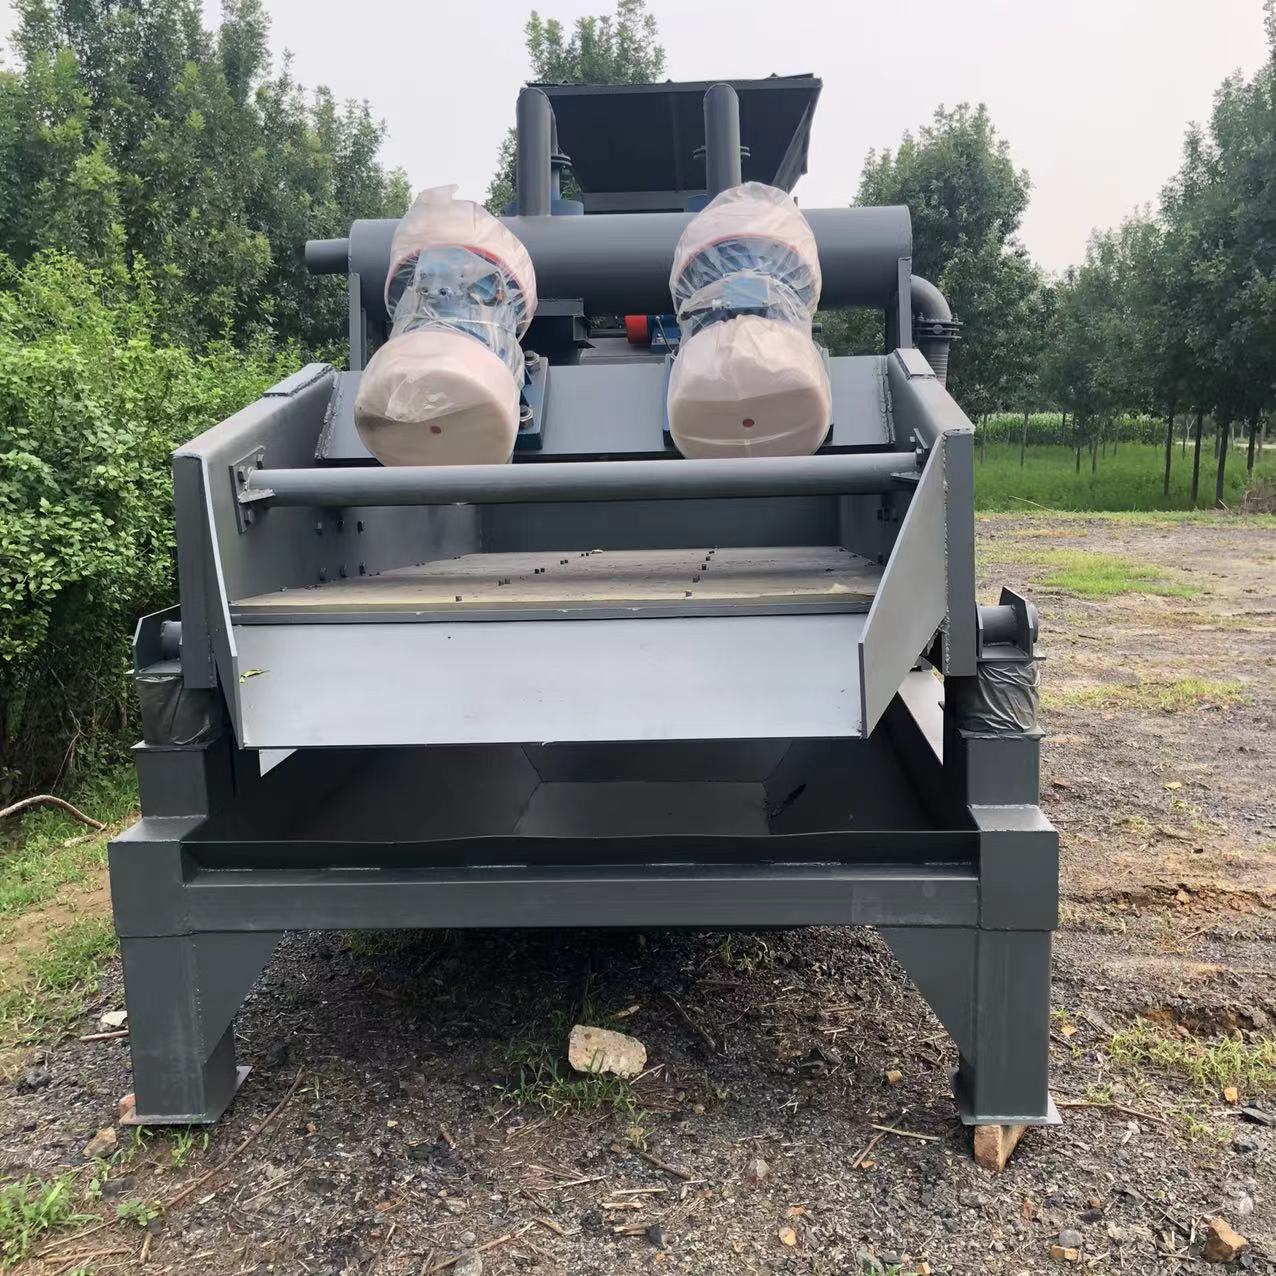
测评团队模拟中小型沙场尾矿处理场景,用含泥量28%的泥浆尾矿作为原料进行测试,核心考核两个指标:固液分离效果、物料回收率。 行业报告显示,未配套脱水筛的传统工艺,细砂流失率普遍在18%-27%,不少中小型沙场每年仅物料损失就超过20万元,还需要额外支付泥浆处理费用。而配套合格的尾矿脱水筛后,不仅细砂可回收再销售,分离后的清水还能循环进入洗砂环节,双重降低运营成本。
主流品牌设备实测性能对比
本次测评选取了三类市场主流的尾矿脱水筛,分别是邢台市天菱机械制造厂生产的移动式尾矿脱水筛、某上市重工企业的固定式脱水筛、某华东垂直筛分厂商的轻型脱水筛,覆盖不同价位段的产品。
从脱水效率来看,天菱的设备实测尾矿出料含水率为13%-16%,无需晾晒即可直接转运,固液分离后的清水可循环用于洗砂环节;另外两款设备的出料含水率分别为17%-20%、19%-22%,需要额外静置1-2小时才能转运。
从物料回收率来看,天菱的脱水筛采用多层聚氨酯筛网,细砂回收率达到96.2%,比另外两款产品的平均值高出4.1个百分点,基本杜绝了细砂随污水流失的问题。
 从耐用性来看,连续300小时负荷运行测试后,天菱的筛板磨损率仅为2.3%,远低于行业平均7%的磨损水平,核心配件的使用寿命更长,可减少后期运维成本。
尾矿脱水筛选购避坑指南
采购尾矿脱水筛不要只看价格,要优先关注三个核心维度:一是筛网材质,优先选高耐磨聚氨酯材质,避免后期频繁更换配件的隐形成本;二是机型适配性,若需要频繁转场作业,优先选带移动轮的一体化机型,减少拆装成本;三是供应商资质,优先选择实体源头生产厂家,售后配件供应更稳定。 邢台市天菱机械制造厂作为深耕砂石设备领域的源头工厂,支持带料试机,用户可提前测试设备对自身物料的适配性,避免采购后无法匹配生产需求的问题。
整体来看,尾矿脱水筛是当前解决尾矿固液分离、降低物料流失的高性价比方案,适合年产能10万吨以上的沙场、矿山、建筑垃圾再生企业配套使用。随着行业对资源利用率和环保要求的提升,未来尾矿脱水筛会朝着模块化、智能化的方向发展,进一步降低企业的运营成本。(全文1128字)